
ଅଲ୍ଟ୍ରା-ପ୍ରିସିସନ୍ ଉପକରଣ ଶିଳ୍ପରେ, ଅଧିକାଂଶ ଲୋକ ସମାପ୍ତ ଗ୍ରାନାଇଟ୍ ଉପାଦାନଗୁଡ଼ିକର ଶେଷ ସମତଳତା ଉପରେ ଧ୍ୟାନ ଦିଅନ୍ତି, ତଥାପି ସେମାନେ ପ୍ରାୟତଃ ଏକ ଲୁକ୍କାୟିତ କାରଣକୁ ଅଣଦେଖା କରନ୍ତି: ସାମଗ୍ରୀ ଭିତରେ ଅବଶିଷ୍ଟ ଚାପ। ଯଦିଓ ଏକ ଗ୍ରାନାଇଟ୍ ୱର୍କପିସ୍ କାରଖାନା ଯାଞ୍ଚ ସମୟରେ ସଠିକତା ମାନଦଣ୍ଡ ପୂରଣ କରେ, ତଥାପି ଦୀର୍ଘକାଳୀନ କାର୍ଯ୍ୟ ଏବଂ ଅସ୍ଥିର ତାପମାତ୍ରା ଏବଂ ଆର୍ଦ୍ରତା ହେତୁ ଅପର୍ଯ୍ୟାପ୍ତ ଚାପ ମୁକ୍ତ ସମୟ ସହିତ ସୂକ୍ଷ୍ମ ବିକୃତିକୁ ଟ୍ରିଗର କରିବ। ମୂଳ ଜ୍ୟାମିତିକ ସହନଶୀଳତା ଧୀରେ ଧୀରେ ଡ୍ରିଫ୍ ହେବ ଏବଂ ସମଗ୍ର ମେସିନର ସ୍ଥିତି ସଠିକତାକୁ ହ୍ରାସ କରିବ। ଅର୍ଦ୍ଧଚାଳକ ନିରୀକ୍ଷଣ ବ୍ୟବସ୍ଥା, ଲେଜର ପ୍ରୋସେସର୍ ଏବଂ ସମନ୍ୱୟ ମାପକ ମେସିନ୍ ଭଳି କଠୋର ସ୍ଥିରତା ଆବଶ୍ୟକତା ସହିତ ଉପକରଣ ପାଇଁ, ଏହି ଧୀର ବିକୃତି ଦ୍ୱାରା ହୋଇଥିବା କ୍ଷତିକୁ ଆକଳନ କରାଯାଇପାରିବ ନାହିଁ। ଏହା ବ୍ୟାଖ୍ୟା କରେ ଯେ କାହିଁକି ଚାପମୁକ୍ତ ବାର୍ଦ୍ଧକ୍ୟ CNC ଗ୍ରାନାଇଟ୍ ଉପାଦାନଗୁଡ଼ିକର ଦୀର୍ଘକାଳୀନ ସଠିକତା ସ୍ଥିରତା ଗ୍ୟାରେଣ୍ଟି କରିବା ପାଇଁ ଏକ ଅତ୍ୟାବଶ୍ୟକ ପ୍ରକ୍ରିୟା ଭାବରେ କାର୍ଯ୍ୟ କରେ।
ପ୍ରାକୃତିକ ଗ୍ରାନାଇଟ୍ ଅୟର୍କ ଗଠନ, ଖଣି ଖନନ, କଟା ଏବଂ କଚ୍ଚା ମେସିନିଂ ସମୟରେ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ସଂଗ୍ରହ କରେ। ସରଳ କଟା ଏବଂ ଗ୍ରାଇଣ୍ଡିଂ ପରେ ପଥର ଅଂଶଗୁଡ଼ିକ ପୃଷ୍ଠରେ ସଠିକ୍ ଦେଖାଯାଇପାରେ, ଯେତେବେଳେ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ଅସ୍ଥାୟୀ ସନ୍ତୁଳନରେ ରହିଥାଏ। ଯନ୍ତ୍ରପାତିରେ ଲଗାଯିବା ପରେ, ଆସେମ୍ବଲି କ୍ଲାମ୍ପିଂ ବଳ, ଚକ୍ରୀୟ ତାପମାତ୍ରା ପରିବର୍ତ୍ତନ ଏବଂ ନିରନ୍ତର କମ୍ପନ ସମେତ ବାହ୍ୟ କାରଣଗୁଡ଼ିକ ଏହି ସନ୍ତୁଳନକୁ ଭାଙ୍ଗି ଦେବେ ଏବଂ ଅଦୃଶ୍ୟ ଧୀର ବିକୃତିକୁ ପ୍ରେରଣା ଦେବେ। ଅନେକ ନିମ୍ନ-ସ୍ତରର ନିର୍ମାତା ସମ୍ପୂର୍ଣ୍ଣ ବାର୍ଦ୍ଧକ୍ୟ ପ୍ରକ୍ରିୟାକୁ ଏଡ଼ାଇ ଦିଅନ୍ତି ଏବଂ କେବଳ ସଂକ୍ଷିପ୍ତ ପ୍ରାକୃତିକ ସଂରକ୍ଷଣ ପରେ ଉତ୍ପାଦ ପ୍ରଦାନ କରନ୍ତି। ସେମାନଙ୍କର ଉତ୍ପାଦଗୁଡ଼ିକ ପ୍ରଥମେ ଭଲ ପରୀକ୍ଷା ଫଳାଫଳ ଦେଖାନ୍ତି, କିନ୍ତୁ ସପ୍ତାହ କିମ୍ବା ମାସ ସେବା ପରେ ସଠିକତା ହ୍ରାସ ପାଏ।
ZHHIMG CNC ଗ୍ରାନାଇଟ୍ ଅଂଶ ପାଇଁ ଏକ ଉତ୍ସର୍ଗୀକୃତ ଚାପମୁକ୍ତ ବୟସ୍କତା ପ୍ରଣାଳୀ ବିକଶିତ କରିଛି, ଯାହା ସରଳ ପ୍ରାକୃତିକ ସ୍ଥାନନ ଅପେକ୍ଷା ବହୁତ ଅଧିକ। ପ୍ରଥମ ବୟସ୍କତା ଚକ୍ର ଖାଲି ପର୍ଯ୍ୟାୟରୁ ଆରମ୍ଭ ହୁଏ। କଞ୍ଚା ବ୍ଲକଗୁଡ଼ିକୁ ଖନନ ଏବଂ କରତ ସମୟରେ ସୃଷ୍ଟି ହେଉଥିବା ପ୍ରାଥମିକ ଚାପ ମୁକ୍ତ କରିବା ପାଇଁ ଏକ ତାପମାତ୍ରା-ସ୍ଥିର ଏବଂ କମ୍ପନ-ପୃଥକ ୟାର୍ଡରେ ଦୀର୍ଘ ସମୟ ପାଇଁ ସଂରକ୍ଷଣ କରାଯାଏ। କଠିନ CNC ମେସିନିଂ, ଗ୍ରୁଭିଂ ଏବଂ ଡ୍ରିଲିଂ ପରେ, କଟିଂ ଦ୍ୱାରା ପ୍ରଚଳିତ ନୂତନ ଅବଶିଷ୍ଟ ଚାପକୁ ଦୂର କରିବା ପାଇଁ ଦ୍ୱିତୀୟ ବୟସ୍କତା କରାଯାଏ। ଏକାଧିକ ପ୍ରଗତିଶୀଳ ବୟସ୍କତା ଚକ୍ର ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ମୁକ୍ତ କରେ ଏବଂ ଅଲ୍ଟ୍ରା-ପ୍ରିସିସନ୍ ଲାପିଂ ଏବଂ ଅନ୍ତିମ ଫିନିସିଂ ପୂର୍ବରୁ ସାମଗ୍ରୀକୁ ଏକ ସ୍ଥିର ସନ୍ତୁଳନ ସ୍ଥିତିକୁ ଆଣେ।
ଚାପ ଯୋଗୁଁ ପରବର୍ତ୍ତୀ ବିକୃତି ବିପଦକୁ କମ କରିବା ପାଇଁ ସମ୍ପୂର୍ଣ୍ଣ ବୟସ୍କତା ପ୍ରକ୍ରିୟାକୁ ନିୟନ୍ତ୍ରିତ ତାପମାତ୍ରା ଏବଂ କମ୍ପନ ସହିତ ଏକ କର୍ମଶାଳାରେ କାର୍ଯ୍ୟକାରୀ କରାଯାଏ। ବୟସ୍କତା ଚିକିତ୍ସା ପରେ, ଗ୍ରାନାଇଟ୍ ଉପାଦାନଗୁଡ଼ିକ ନାନୋ-ପ୍ରିସିସନ୍ ମାନୁଆଲ୍ ଲାପିଂ ଏବଂ ବ୍ୟାପକ ମେଟ୍ରୋଲୋଜି ଯାଞ୍ଚରୁ ବର୍ତ୍ତିଯାଏ। ଗ୍ରୁଭ୍ଗୁଡ଼ିକର ସମତଳତା, ଗାତ ସ୍ଥିତି ଏବଂ ଜ୍ୟାମିତିକ ସହନଶୀଳତା ସ୍ଥାନରେ ଲକ୍ ହୋଇଥାଏ। ତାପମାତ୍ରା ପରିବର୍ତ୍ତନ ଏବଂ ନିରନ୍ତର ଗତିଶୀଳ ଭାର ସହିତ ବର୍ଷସାରା ନନ୍-ଷ୍ଟପ୍ ଅପରେସନ୍ ଅଧୀନରେ ମଧ୍ୟ, କାର୍ଯ୍ୟକ୍ଷେତ୍ରର ପରିମାଣ ଏବଂ ସନ୍ଦର୍ଭ ପୃଷ୍ଠଗୁଡ଼ିକ ଧୀରେ ଧୀରେ ବିକୃତି ବିନା ମୂଳ ସଠିକତା ବଜାୟ ରଖେ।
କାଷ୍ଟ ଲୁହା ଗଠନ ତୁଳନାରେ, କୃତ୍ରିମ ବୟସ ପରେ ମଧ୍ୟ ଧାତୁ ଅଂଶଗୁଡ଼ିକ ଥର୍ମାଲ୍ ସାଇକେଲିଂରେ ଘୁଞ୍ଚିଯାଏ। ଚିକିତ୍ସା କରାଯାଇନଥିବା ଗ୍ରାନାଇଟ୍ ଉପାଦାନଗୁଡ଼ିକ ସମ୍ଭାବ୍ୟ ବିକୃତି ବିପଦ ବହନ କରେ। ପୂର୍ଣ୍ଣ ଚାପମୁକ୍ତ ବୟସ ସହିତ ZHHIMG ଗ୍ରାନାଇଟ୍ ଅଂଶଗୁଡ଼ିକ ଉଭୟ ଅସୁବିଧାକୁ ଏଡାନ୍ତି। ସାମଗ୍ରୀର କମ୍ ପ୍ରସାରଣ ଏବଂ ଉଚ୍ଚ ଡମ୍ପିଂ ଗୁଣ, ଚାପ ମୁକ୍ତ ପ୍ରକ୍ରିୟା ସହିତ ମିଳିତ ଭାବରେ, ଡେଟମ୍ ସ୍ଥିରତା ପାଇଁ ଦ୍ୱିଗୁଣିତ ଗ୍ୟାରେଣ୍ଟି ପ୍ରଦାନ କରେ। 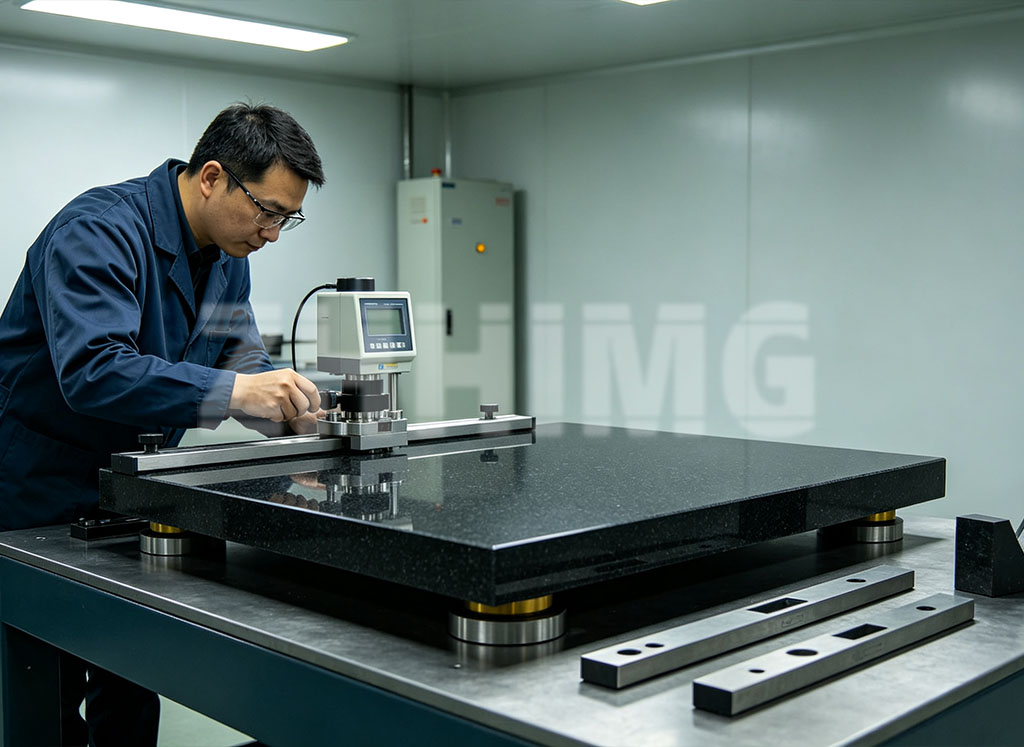
ଏହି ପୁରୁଣା CNC ଗ୍ରାନାଇଟ୍ ଉପାଦାନଗୁଡ଼ିକ ଲିନିୟର ମୋଟର ପର୍ଯ୍ୟାୟ, ପ୍ରିସିସନ୍ CNC ମେସିନ୍ ବେଡ୍, AOI ଅପ୍ଟିକାଲ୍ ନିରୀକ୍ଷଣ ବେସ୍, ଫେମଟୋସେକେଣ୍ଡ ଲେଜର ଉପକରଣ ଫ୍ରେମ୍ ଏବଂ ଅନ୍ୟାନ୍ୟ ଉଚ୍ଚ-ଶେଷ ଯନ୍ତ୍ରପାତିରେ ବ୍ୟାପକ ଭାବରେ ପ୍ରୟୋଗ କରାଯାଏ। ଉପକରଣ ନିର୍ମାତାମାନେ ଦୀର୍ଘକାଳୀନ ପୁନରାବୃତ୍ତି ସ୍ଥିତି କାର୍ଯ୍ୟଦକ୍ଷତା ବଜାୟ ରଖି କାଲିବ୍ରେସନ୍ ଫ୍ରିକ୍ୱେନ୍ସି ଏବଂ ଡାଉନ୍ଟାଇମ୍ ବହୁ ପରିମାଣରେ ହ୍ରାସ କରିପାରିବେ। ରପ୍ତାନି ହୋଇଥିବା ପ୍ରିସିସନ୍ ମେସିନ୍ ଏବଂ ନିରନ୍ତର ଚାଲୁଥିବା ମେଟ୍ରୋଲୋଜି ଉପକରଣ ପାଇଁ, ଚାପ-ସ୍ଥିର ଗ୍ରାନାଇଟ୍ ବେସ୍ ନିର୍ଭରଯୋଗ୍ୟ ସାମଗ୍ରିକ ସଠିକତା ପାଇଁ ମୌଳିକ ଗ୍ୟାରେଣ୍ଟି ଭାବରେ କାର୍ଯ୍ୟ କରେ।
ଶେଷରେ, ଗ୍ରାନାଇଟ୍ର ଉତ୍କୃଷ୍ଟ ଅନ୍ତର୍ନିହିତ ଭୌତିକ ଗୁଣ କେବଳ ଭିତ୍ତିଭୂମି ସ୍ଥାପନ କରେ। ପର୍ଯ୍ୟାପ୍ତ ଚାପମୁକ୍ତ ବାର୍ଦ୍ଧକ୍ୟ ହେଉଛି ସଠିକତାକୁ ବନ୍ଦ କରିବାର ଚାବିକାଠି। କେବଳ ପୂର୍ବରୁ ସାମଗ୍ରୀ ଭିତରେ ଅବଶିଷ୍ଟ ଚାପ ମୁକ୍ତ କରି CNC ଗ୍ରାନାଇଟ୍ ଉପାଦାନଗୁଡ଼ିକ ସମୟ ସହିତ ସ୍ଥିର ସଠିକତା ବଜାୟ ରଖିପାରିବ ଏବଂ ବିଶ୍ୱବ୍ୟାପୀ ଅଲ୍ଟ୍ରା-ପ୍ରିସିସନ୍ ଉପକରଣର କଠୋର ଦୀର୍ଘ-ସେବା ଆବଶ୍ୟକତାକୁ ପୂରଣ କରିପାରିବ।
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୨୧-୨୦୨୬