
ଏକ ସମାପ୍ତ ଗ୍ରାନାଇଟ୍ ମେସିନ୍ ଟୁଲ୍ ବେଡ୍ର ଦୀର୍ଘକାଳୀନ ସଠିକତା ମୁଖ୍ୟତଃ କଞ୍ଚା ପଥର ଖାଲି ଚୟନ ହେବା ମୁହୂର୍ତ୍ତରେ ନିର୍ଣ୍ଣୟ କରାଯାଏ। ଅନେକ ପ୍ରକଳ୍ପ ପରବର୍ତ୍ତୀ ପର୍ଯ୍ୟାୟରେ ମେସିନିଂ ସମୟରେ ସଠିକ୍ ଡ୍ରିଫ୍ଟ, ସ୍ଥାନୀୟ ବିକୃତି କିମ୍ବା ହଠାତ୍ ଫାଟିବାର ଶିକାର ହୁଏ। ଏହାର ମୂଳ କାରଣ ପ୍ରାୟତଃ ଲାପିଂ ପ୍ରକ୍ରିୟା ନୁହେଁ, କିନ୍ତୁ ଖାଲି ଚୟନ ସମୟରେ ଅପର୍ଯ୍ୟାପ୍ତ ଯାଞ୍ଚ। ଅନେକ କ୍ରେତା କେବଳ ଆଭ୍ୟନ୍ତରୀଣ ଖଣିଜ ଗଠନ, ମାଇକ୍ରୋ-ଫ୍ରେଚର ଏବଂ ଚାପ ଅବସ୍ଥା ଭଳି ଲୁଚି ରହିଥିବା ସୂଚକଗୁଡ଼ିକୁ ଅଣଦେଖା କରି ପଥରକୁ ଏହାର ପୃଷ୍ଠ ରଙ୍ଗ ଦ୍ୱାରା ବିଚାର କରନ୍ତି। ତ୍ରୁଟିଗୁଡ଼ିକ କେବଳ ଶେଷ ମେସିନ୍ ପର୍ଯ୍ୟାୟରେ ଆବିଷ୍କୃତ ହୁଏ, ଯାହା ଫଳରେ ମହଙ୍ଗା ବିଳମ୍ବ ଏବଂ ସାମଗ୍ରୀ କ୍ଷତି ହୁଏ। ଗ୍ରାନାଇଟ୍ ମେସିନ୍ ଟୁଲ୍ ବେଡ୍ ତିଆରି କରିବା ପାଇଁ ଖାଲି ଚୟନ, ଅୟର୍କ ସୋର୍ସ ସ୍କ୍ରିନିଂ, ଆଭ୍ୟନ୍ତରୀଣ ତ୍ରୁଟି ଚିହ୍ନଟ ଏବଂ ଭୌତିକ ସମ୍ପତ୍ତି ନମୁନା ପରୀକ୍ଷା ପାଇଁ ଏକ ସମ୍ପୂର୍ଣ୍ଣ ମୂଲ୍ୟାଙ୍କନ ମାନଦଣ୍ଡ ଆବଶ୍ୟକ।
ଅଳଙ୍କାର ଉତ୍ସ ଖାଲି ଗୁଣବତ୍ତା ପାଇଁ ପ୍ରଥମ ଯାଞ୍ଚ କେନ୍ଦ୍ର ଭାବରେ କାର୍ଯ୍ୟ କରେ। ସମସ୍ତ କଳା ଗ୍ରାନାଇଟ୍ ଅତ୍ୟଧିକ-ସଠିକତା ମେସିନ୍ ଟୁଲ୍ ବେଡ୍ ନିର୍ମାଣ ପାଇଁ ଉପଯୁକ୍ତ ନୁହେଁ। ବିଭିନ୍ନ ଶିରାରୁ ପଥର ଶରୀର ଖଣିଜ କଣିକା ଅନୁପାତ ଏବଂ ଅଶୁଦ୍ଧତା ପରିମାଣରେ ବହୁତ ଭିନ୍ନ। କିଛି ଅଳଙ୍କାର ଶରୀରରେ ଅଭ୍ର ଏବଂ ଫେଲଡସ୍ପାରର ଉଚ୍ଚ ଅନୁପାତ ଥାଏ, ଯାହା ଆଭ୍ୟନ୍ତରୀଣ ସ୍ଫଟିକ ମଧ୍ୟରେ ଦୁର୍ବଳ ବନ୍ଧନ ଶକ୍ତି ସହିତ ସାମଗ୍ରୀକୁ ତୁଳନାତ୍ମକ ଭାବରେ ନରମ କରିଥାଏ। ଏପରି ସାମଗ୍ରୀ ମେସିନିଂ ସମୟରେ ଶସ୍ୟ ଝଡ଼ାଇବାକୁ ପ୍ରବୃତ୍ତ ହୋଇଥାଏ। ଦୀର୍ଘକାଳୀନ କର୍ମଶାଳା ତାପମାତ୍ରା ପରିବର୍ତ୍ତନ ଏବଂ ସୂକ୍ଷ୍ମ-କମ୍ପନ ଅଧୀନରେ, ଏହାର ପୃଷ୍ଠ ରୁକ୍ଷତା ନିରନ୍ତର ଖରାପ ହେବ। ZHHIMG ସ୍ଥିର ଅଳଙ୍କାର ଶିରାରୁ ଉଚ୍ଚ-ଘନତା କଳା ଗ୍ରାନାଇଟ୍ ଚୟନ କରି ଉତ୍ସ କରିଥାଏ। ପଥରଟି ଘନ ଏବଂ ଏକ ଯୁକ୍ତିଯୁକ୍ତ କ୍ୱାର୍ଟଜ୍ ଅନୁପାତ ଏବଂ କଡ଼ା ଭାବରେ ପରସ୍ପର ସହିତ ଜଡିତ ଖଣିଜ ସ୍ଫଟିକ ସହିତ ସମାନ। ଏହା ଖାଲି ସ୍ଥାନକୁ ଅନ୍ତର୍ନିହିତ କମ୍ ତାପଜ ପ୍ରସାରଣ ଏବଂ ଉଚ୍ଚ କଠୋରତା ପ୍ରଦାନ କରେ, ଆରମ୍ଭରୁ ସାମଗ୍ରୀ ଅସଙ୍ଗତି ଯୋଗୁଁ ସୃଷ୍ଟ ସଠିକତା ବିପଦକୁ ଦୂର କରେ।
ଦୃଶ୍ୟମାନ ନିରୀକ୍ଷଣ କେବଳ ସ୍ପଷ୍ଟ ପୃଷ୍ଠ ଦୋଷଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରିପାରିବ ଏବଂ ପଥର ଭିତରେ ଲୁଚି ରହିଥିବା ଆଭ୍ୟନ୍ତରୀଣ ସମସ୍ୟାଗୁଡ଼ିକୁ ଚିହ୍ନଟ କରିପାରିବ ନାହିଁ। ଅଦୃଶ୍ୟ ଆଭ୍ୟନ୍ତରୀଣ ମାଇକ୍ରୋକ୍ରାକ୍, ଇଣ୍ଟରଲେୟର ଏବଂ ଶୂନ୍ୟସ୍ଥାନଗୁଡ଼ିକ ଖାଲି ସ୍ଥାନ ପାଇଁ ସବୁଠାରୁ ବଡ଼ ବିପଦ। ଏହି ତ୍ରୁଟିଗୁଡ଼ିକ ପଥର ଭିତରେ ଗଭୀର ଭାବରେ ପୋତି ହୋଇଯାଏ ଏବଂ ପ୍ରାରମ୍ଭିକ କଟିବା ପର୍ଯ୍ୟାୟରେ ଅଦ୍ଭୁତ ରହିଥାଏ। ତଥାପି, ପରବର୍ତ୍ତୀ କରତ, ରଫ୍ ଗ୍ରାଇଣ୍ଡିଂ, ଏବଂ ମେସିନ୍ ଟୁଲ୍ସର ଦୀର୍ଘକାଳୀନ ଯାନ୍ତ୍ରିକ ଲୋଡିଂ ଏବଂ ବିକଳ୍ପ ତାପମାତ୍ରା ଚକ୍ର ସମୟରେ ଫାଟଗୁଡ଼ିକ ଧୀରେ ଧୀରେ ବିସ୍ତାରିତ ହେବ, ଯାହା ସିଧାସଳଖ ବେଡ୍ ସନ୍ଦର୍ଭକୁ କ୍ଷତି ପହଞ୍ଚାଇବ। ଆମର କାରଖାନାରେ ଖାଲି ସ୍ଥାନଗୁଡ଼ିକ ପହଞ୍ଚିବା ପରେ, ଆମେ ଆଭ୍ୟନ୍ତରୀଣ ଭଙ୍ଗା ଏବଂ ବିଷମ ଆଭ୍ୟନ୍ତରୀଣ ଆଭ୍ୟନ୍ତରୀଣ ସ୍ତରଗୁଡ଼ିକର ସ୍ଥିତିକୁ ସମ୍ପୂର୍ଣ୍ଣ ଭାବରେ ଚିହ୍ନିତ କରିବା ପାଇଁ ଅଲ୍ଟ୍ରାସୋନିକ୍ ତ୍ରୁଟି ଚିହ୍ନଟ ଦ୍ୱାରା ପ୍ରତ୍ୟେକ ରଫ୍ ବ୍ଲକ୍ର ପୂର୍ଣ୍ଣ-କ୍ଷେତ୍ର ସ୍କାନିଂ କରୁ। ଭେଦକାରୀ ଫାଟ କିମ୍ବା ବଡ଼ ଢିଲା ଆଭ୍ୟନ୍ତରୀଣ ସ୍ତର ସହିତ ଖାଲି ସ୍ଥାନଗୁଡ଼ିକୁ ସିଧାସଳଖ ପ୍ରତ୍ୟାଖ୍ୟାନ କରାଯାଏ। ଛୋଟ ସ୍ଥାନୀୟ ତ୍ରୁଟି ପାଇଁ, ଆମେ ମୂଲ୍ୟାଙ୍କନ କରୁ ଯେ ସେଗୁଡ଼ିକ ଚାପ-ବାହକ ଜୋନ୍ କିମ୍ବା ବେଡ୍ର କାର୍ଯ୍ୟକ୍ଷମ ପୃଷ୍ଠରେ ଅଛି କି ନାହିଁ ତାହା ନିଷ୍ପତ୍ତି ନେବା ପାଇଁ ଯେ ତ୍ରୁଟିପୂର୍ଣ୍ଣ ଅଂଶକୁ ଅପସାରଣ କରାଯିବ କି ସମ୍ପୂର୍ଣ୍ଣ ଖାଲି ସ୍ଥାନକୁ ପରିତ୍ୟାଗ କରାଯିବ।
ଭୌତିକ ସମ୍ପତ୍ତି ପରୀକ୍ଷା ନମୁନା ନେବା ଖାଲି ଚୟନର ମୂଳ ଗଠନ କରେ। ଘନତା, ତାପଜ ପ୍ରସାରଣ ଗୁଣାଙ୍କ ଏବଂ ଇଲାଷ୍ଟିକ୍ ମଡ୍ୟୁଲସ୍ ଗୋଟିଏ ରଫ୍ ବ୍ଲକ୍ର ବିଭିନ୍ନ ଅଞ୍ଚଳରେ ପରିବର୍ତ୍ତନଶୀଳ ହୋଇପାରେ। କେବଳ ବ୍ୟାଚ୍ ଅୟର୍କ ରିପୋର୍ଟ ଉପରେ ଆଧାର କରି ସାମଗ୍ରୀର ଗୁଣବତ୍ତା ବିଚାର କରିବା ଯଥେଷ୍ଟ ନୁହେଁ। ZHHIMG ଭୌତିକ ସମ୍ପତ୍ତି ପରୀକ୍ଷା ପାଇଁ ଖାଲି ସ୍ଥାନର ଅଣ-ଯନ୍ତ୍ରିତ ସଂରକ୍ଷିତ ଅଞ୍ଚଳରୁ ନମୁନା ନେଇଥାଏ, ଘନତା (ପ୍ରାୟ 3100kg/m³), ତାପଜ ପ୍ରସାରଣ ଗୁଣାଙ୍କ, ଜଳ ଅବଶୋଷଣ ଏବଂ ଇଲାଷ୍ଟିକ୍ ମଡ୍ୟୁଲସ୍ ସମେତ ପ୍ରମୁଖ ସୂଚକଗୁଡ଼ିକ ଉପରେ ଧ୍ୟାନ ଦେଇ। ଜଳ ଅବଶୋଷଣ ବିଶେଷ ଧ୍ୟାନ ଦେବା ଉଚିତ। ଉଚ୍ଚ ଜଳ ଅବଶୋଷଣ ସହିତ ପଥରରେ ପ୍ରଚୁର ଛିଦ୍ର ଥାଏ। ଏହା ପରିବର୍ତ୍ତିତ ପରିବେଶ ଆର୍ଦ୍ରତା ସହିତ ଧୀରେ ଧୀରେ ଶୋଷଣ କରେ ଏବଂ ଆର୍ଦ୍ରତା ମୁକ୍ତ କରେ, ଯାହା ଧୀରେ ଧୀରେ ଆୟତନ ପ୍ରସାରଣ ଏବଂ ସଂକୋଚନ ଏବଂ ସନ୍ଦର୍ଭ ଡ୍ରିଫ୍ଟକୁ ଟ୍ରିଗର କରେ। କେବଳ ସ୍ଥିର ଏବଂ ଯୋଗ୍ୟ ଭୌତିକ ପାରାମିଟର ଥିବା ଖାଲି ସ୍ଥାନଗୁଡ଼ିକ କାଟିବା ପାଇଁ ଆଗକୁ ବଢ଼ିପାରିବ।
ଖାଲି ସ୍ଥାନଗୁଡ଼ିକର ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ଅବସ୍ଥାକୁ ସହଜରେ ଅଣଦେଖା କରାଯାଏ। ପ୍ରାକୃତିକ ଗ୍ରାନାଇଟ୍ ଭୂତଳ ସ୍ତର ଚାପ ତଳେ ସୃଷ୍ଟି ହୁଏ। ଖଣି ଏବଂ କରତ ମୂଳ ଜିଓଷ୍ଟ୍ରେସକୁ ମୁକ୍ତ କରେ ଏବଂ ଖାଲି ସ୍ଥାନ ଭିତରେ ଅବଶିଷ୍ଟ ଚାପ ଛାଡିଦିଏ। ଯଦି ଖାଲି ସ୍ଥାନଟି ପର୍ଯ୍ୟାପ୍ତ ବୟସ୍କ ଚିକିତ୍ସାର ସମ୍ମୁଖୀନ ହୁଏ ନାହିଁ, ତେବେ ରଫ୍ ମେସିନିଂରେ ଯଥେଷ୍ଟ ସାମଗ୍ରୀ ଅପସାରଣ ପରେ ଚାପ ପୁନଃବଣ୍ଟନ ହେବ। ଏହା ଉପାଦାନର ଧୀର ବଙ୍କା ବିକୃତି ସୃଷ୍ଟି କରେ ଏବଂ ପୂର୍ବ ଲାପିଂରେ ହାସଲ ହୋଇଥିବା ସମତଳତାକୁ ଶୀଘ୍ର ଅକାରଣ କରେ। ZHHIMG ଅବଶିଷ୍ଟ ଆଭ୍ୟନ୍ତରୀଣ ଚାପ ମୁକ୍ତ କରିବା ପାଇଁ ଚୟନିତ ଖାଲି ସ୍ଥାନଗୁଡ଼ିକରେ ଦୀର୍ଘକାଳୀନ ପ୍ରାକୃତିକ ବାର୍ଦ୍ଧକ୍ୟ ପ୍ରୟୋଗ କରେ, ତା'ପରେ ଦ୍ୱିତୀୟ ପୁନଃନିରୀକ୍ଷଣ କରାଯାଏ। ଭାରୀ ମେସିନ୍ ବେଡର ବଡ଼-ଟନ୍ଜ ଖାଲି ସ୍ଥାନ ପାଇଁ ବୟସ୍କ ଚକ୍ରକୁ ସେହି ଅନୁସାରେ ବିସ୍ତାର କରାଯାଏ, ଯାହା ଫିନିସ୍ ମେସିନିଂ ପରେ କୌଣସି ସ୍ୱତଃସ୍ଫୂର୍ତ୍ତ ବିକୃତି ନିଶ୍ଚିତ କରେ ନାହିଁ।
ଖାଲି ଜ୍ୟାମିତି ଏବଂ ମେସିନିଂ ଭତ୍ତା ଯୋଜନା ମଧ୍ୟ ସାମଗ୍ରୀ ଚୟନରେ ସହାୟକ ବିନ୍ଦୁ। କଟା ଖଣ୍ଡଗୁଡ଼ିକୁ ଆକାର ଦେବା ସମୟରେ, କଟା, କଟା ଗ୍ରାଇଣ୍ଡିଂ, ପୁରୁଣା ଏବଂ ସୂକ୍ଷ୍ମ ଲାପିଂରେ ସାମଗ୍ରୀ କ୍ଷତି ପାଇଁ ଯୁକ୍ତିଯୁକ୍ତ ମେସିନିଂ ଭତ୍ତା ସଂରକ୍ଷଣ କରାଯିବା ଆବଶ୍ୟକ। ଅପର୍ଯ୍ୟାପ୍ତ ଭତ୍ତା ଅର୍ଥ କଟା ମେସିନିଂ ସମୟରେ ଲୁକ୍କାୟିତ ତ୍ରୁଟି ମିଳିଲେ ସମ୍ପୂର୍ଣ୍ଣ ଖାଲି ସ୍ଥାନକୁ ସ୍କ୍ରାପ୍ କରାଯିବ। ଅତ୍ୟଧିକ ଭତ୍ତା ପ୍ରକ୍ରିୟାକରଣ ଖର୍ଚ୍ଚ ଏବଂ ଚାପ ମୁକ୍ତ ଚକ୍ରକୁ ବୃଦ୍ଧି କରେ। ଏହା ସହିତ, କଟା ଖଣ୍ଡଗୁଡ଼ିକର ପାଗିତ ବାହ୍ୟ ସ୍ତରକୁ ଏଡାଇ ଯିବା ଆବଶ୍ୟକ। ଦୀର୍ଘକାଳୀନ ପରିବେଶଗତ କ୍ଷୟ ଦ୍ୱାରା ଅୟସ୍କ ଶରୀରର ପୃଷ୍ଠ ସ୍ତର ଢିଲା ହୋଇଯାଏ ଏବଂ ଏହାକୁ କେବେବି ମେସିନ୍ ବେଡ୍ର ସନ୍ଦର୍ଭ କାର୍ଯ୍ୟ ପୃଷ୍ଠ ଭାବରେ ବ୍ୟବହାର କରାଯିବା ଉଚିତ୍ ନୁହେଁ। 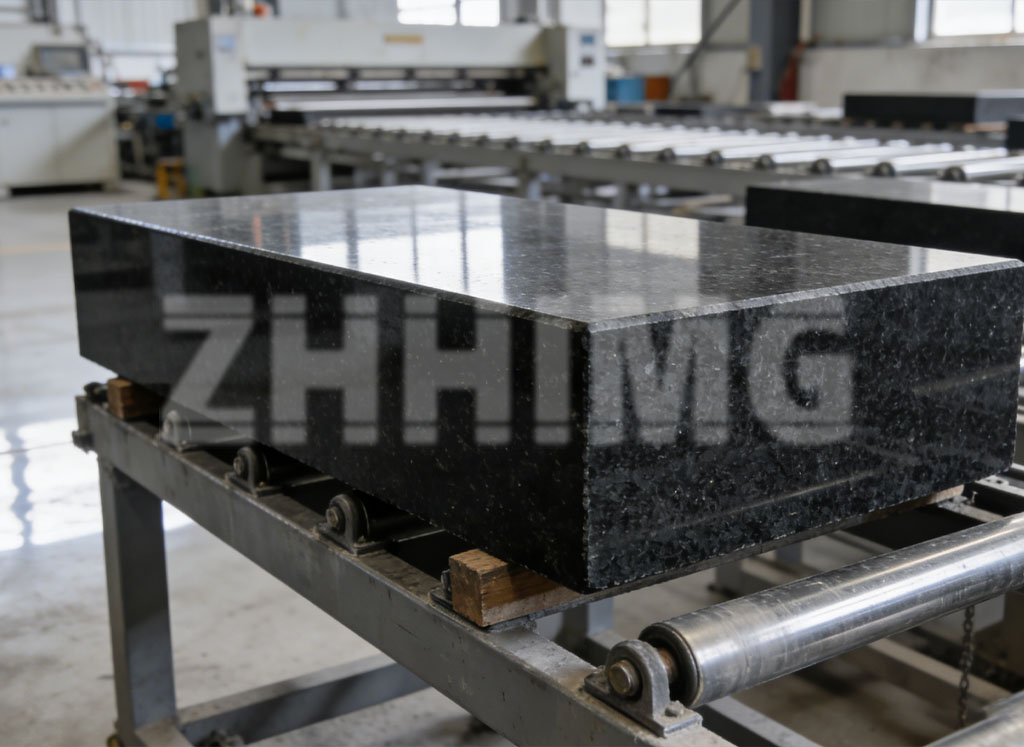
ଅନେକ ଗ୍ରାହକ ଏକ ସାଧାରଣ ଭୁଲ ଧାରଣାରେ ପଡ଼ିଯାଆନ୍ତି: କେବଳ ଖାଲି କଠୋରତା ଉପରେ ଧ୍ୟାନ ଦେବା। ଯଦିଓ କଠୋରତା ଗୁରୁତ୍ୱପୂର୍ଣ୍ଣ, ମେସିନ୍ ଟୁଲ୍ ବେଡ୍ ପାଇଁ ଖାଲି ସ୍ଥାନଗୁଡ଼ିକ ପାଇଁ ସମସ୍ତ ଭୌତିକ ସୂଚକର ସନ୍ତୁଳିତ କାର୍ଯ୍ୟଦକ୍ଷତା ଆବଶ୍ୟକ। ଉଚ୍ଚ କଠୋରତା କିନ୍ତୁ ଦୁର୍ବଳ ତାପଜ ସ୍ଥିରତା ଏବଂ ପ୍ରଚୁର ଆଭ୍ୟନ୍ତରୀଣ ଭଙ୍ଗା ସହିତ ପଥର ଏପର୍ଯ୍ୟନ୍ତ ସଠିକ୍ ଉପକରଣ ପାଇଁ ଆଧାର ଭାବରେ ଅନୁପଯୁକ୍ତ। ସାମଗ୍ରୀ ଚୟନର ମୂଳ ବିଷୟ ବ୍ୟାପକ କାର୍ଯ୍ୟଦକ୍ଷତାରେ ରହିଛି: ଏକକ ପାରାମିଟରର ଚରମ ମୂଲ୍ୟ ଅପେକ୍ଷା ସମାନ ସାମଗ୍ରୀ, କମ୍ ଅବଶିଷ୍ଟ ଚାପ, କମ୍ ତାପଜ ପ୍ରସାରଣ ଏବଂ ଉଚ୍ଚ ଡାମ୍ପିଂ।
ଅଲ୍ଟ୍ରା-ପ୍ରିସିସନ୍ ଉପାଦାନ ନିର୍ମାଣର ବର୍ଷ ବର୍ଷର ଅଭିଜ୍ଞତାକୁ ନେଇ, ZHHIMG ଏକ ସମ୍ପୂର୍ଣ୍ଣ ଖାଲି ମୂଲ୍ୟାଙ୍କନ ପ୍ରଣାଳୀ ପ୍ରତିଷ୍ଠା କରିଛି। ମେସିନ୍ ଟୁଲ୍ ବେଡ୍, ଗ୍ୟାଣ୍ଟ୍ରି ଫ୍ରେମ୍ ଏବଂ ଯାଞ୍ଚ ପ୍ଲାଟଫର୍ମ ପାଇଁ ଯୋଗ୍ୟ ଗ୍ରାନାଇଟ୍ ଖାଲି ସ୍ଥାନଗୁଡ଼ିକୁ ଅର ସୋର୍ସ ଚୟନ, ଅଲ୍ଟ୍ରାସୋନିକ୍ ତ୍ରୁଟି ଚିହ୍ନଟ, ଭୌତିକ ନମୁନା ଏବଂ ଚାପ ବୃଦ୍ଧି ମାଧ୍ୟମରେ ପର୍ଯ୍ୟାୟକ୍ରମେ ସ୍କ୍ରିନିଂ କରାଯାଏ। ଗ୍ରାନାଇଟ୍ ବ୍ୟତୀତ, ଆମେ ପ୍ରକଳ୍ପ ପରିଚାଳନା ଅବସ୍ଥା ଅନୁସାରେ ଖଣିଜ କାଷ୍ଟିଂ ଏବଂ UHPC ଭଳି ବିକଳ୍ପ ମୂଳ ସାମଗ୍ରୀ ତୁଳନା କରିପାରିବା ଏବଂ ଗ୍ରାହକମାନଙ୍କ ପାଇଁ ସବୁଠାରୁ ଉପଯୁକ୍ତ ମୂଳ ସାମଗ୍ରୀ ସମାଧାନ ସୁପାରିଶ କରିପାରିବା।
ଗ୍ରାନାଇଟ୍ ମେସିନ୍ ଟୁଲ୍ ବେଡ୍ ପାଇଁ ଖାଲି ଚୟନ କେବଳ ଦୃଶ୍ୟମାନତା ଉପରେ ନୁହେଁ ବରଂ ଅଦୃଶ୍ୟ ଆଭ୍ୟନ୍ତରୀଣ ଗୁଣବତ୍ତା ଉପରେ ମଧ୍ୟ ନିର୍ଭର କରେ। କଠୋର ଖାଲି ସ୍କ୍ରିନିଂ ପରବର୍ତ୍ତୀ ପ୍ରକ୍ରିୟାକରଣରେ ସ୍କ୍ରାପିଂ ବିପଦକୁ ବହୁ ପରିମାଣରେ ହ୍ରାସ କରିପାରିବ ଏବଂ ବହୁ ବର୍ଷର ସେବା ପାଇଁ ସମାପ୍ତ ବେଡ୍ ର ସ୍ଥିର ଜ୍ୟାମିତିକ ମାନଦଣ୍ଡ ଗ୍ୟାରେଣ୍ଟି ଦେଇପାରେ। ଏହା ଉପକରଣର ଦୀର୍ଘକାଳୀନ ଉଚ୍ଚ-ସଠିକତା କାର୍ଯ୍ୟ ପାଇଁ ପୂର୍ବାବସ୍ଥା ଭିତ୍ତି ଭାବରେ କାର୍ଯ୍ୟ କରେ।
ପୋଷ୍ଟ ସମୟ: ସେପ୍ଟେମ୍ବର-୧୭-୨୦୨୬